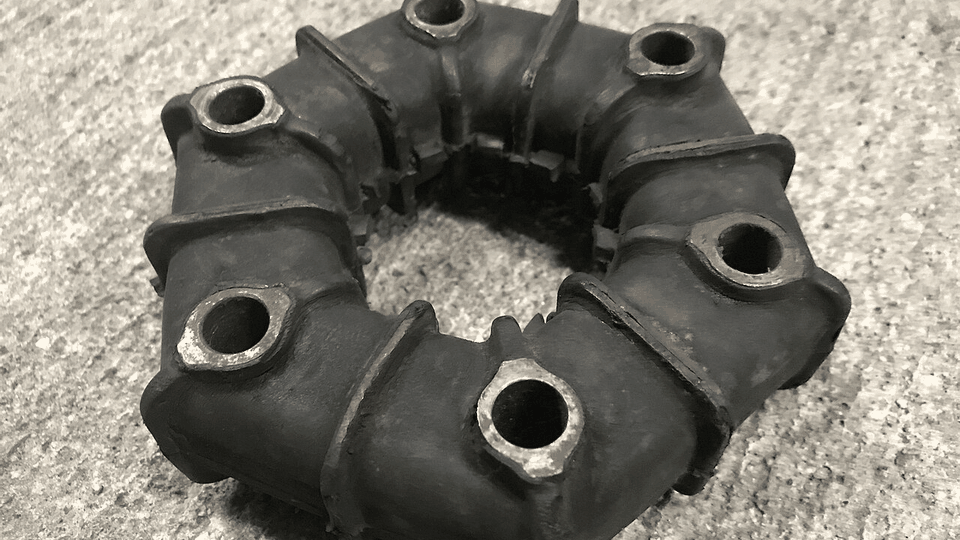
联轴器对中 0.25mm 的代价:柱销三个月磨穿的现场复盘
径向偏差 0.4mm 时尼龙柱销的接触应力翻倍,磨穿周期从 18 个月缩短到 3 个月。
第 2 页 7 篇:铸铁箱体时效、联轴器对中、蜗轮自锁边界、三坐标检测与渗碳变形的现场数据。
径向偏差 0.4mm 时尼龙柱销的接触应力翻倍,磨穿周期从 18 个月缩短到 3 个月。
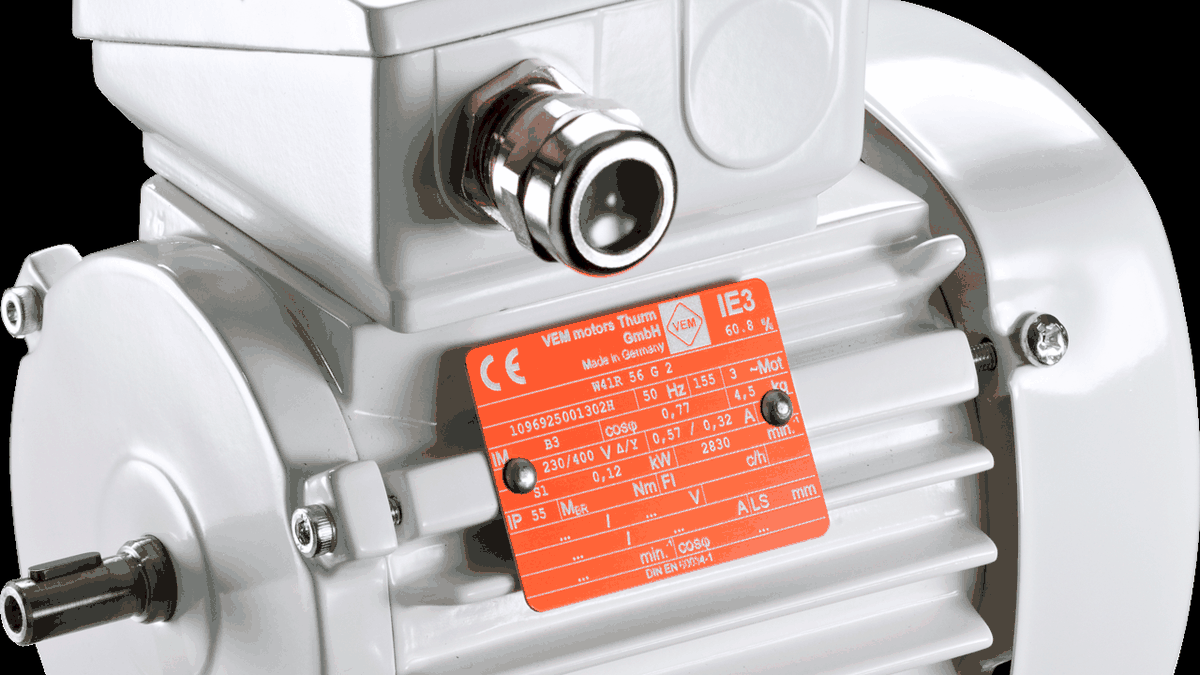
普通电机在 5Hz 时风量只剩三成,绕组温升超限;独立轴流风机的改造数据在这里。
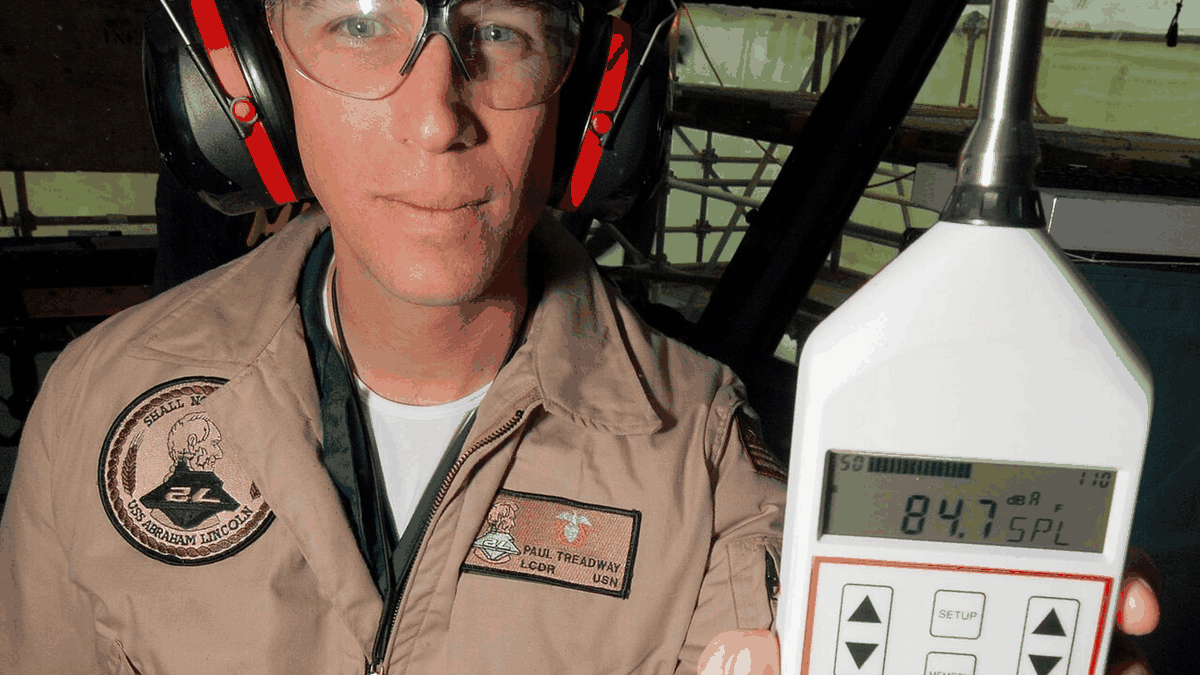
测点距箱体 1m 还是 0.5m,背景噪声高 6dB 时如何修正,直接决定一台机器是否判合格。
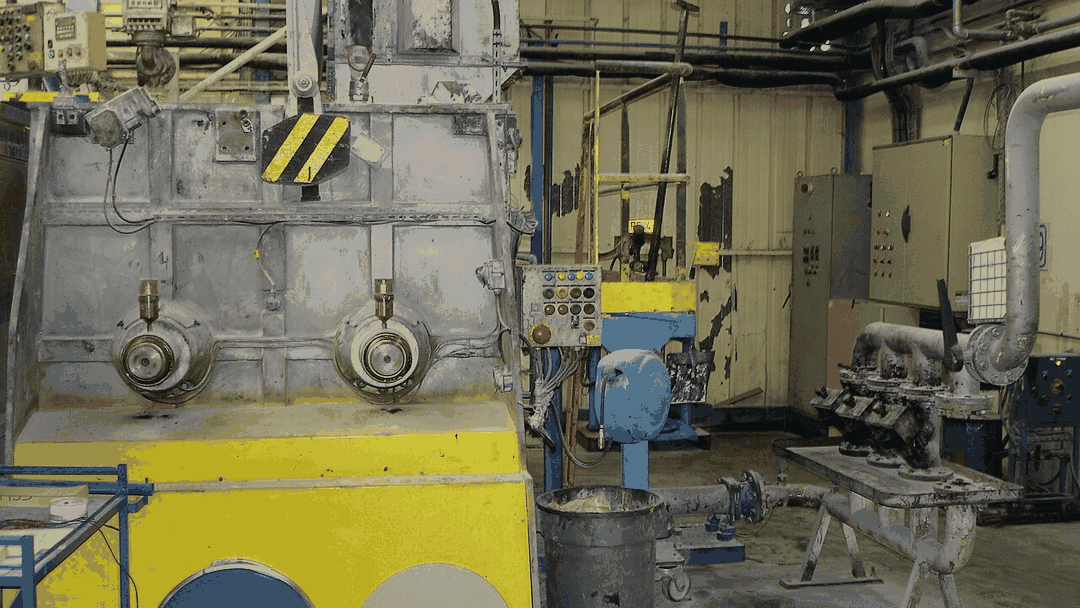
桨叶直径翻倍,轴向推力约增 4 倍;DCY 换向机型的推力承受能力要单独校核。
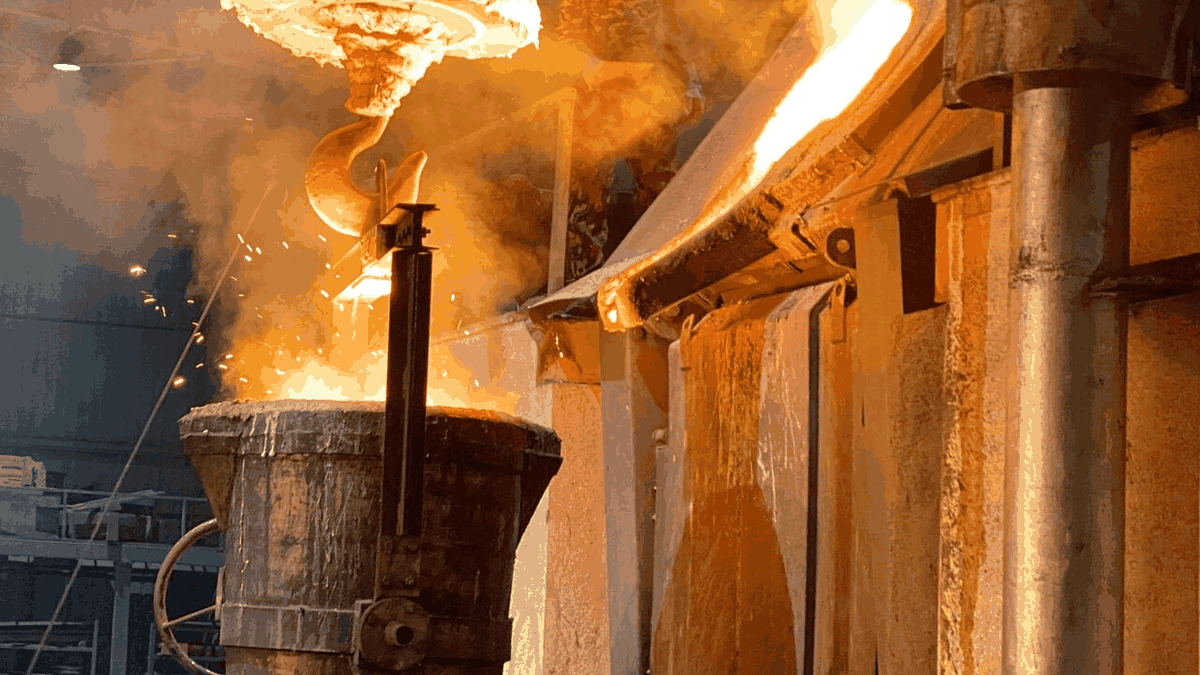
HT250 箱体粗加工后不做时效,装配三个月后轴承位就会跑位,实测数据说明这道工序的价值。
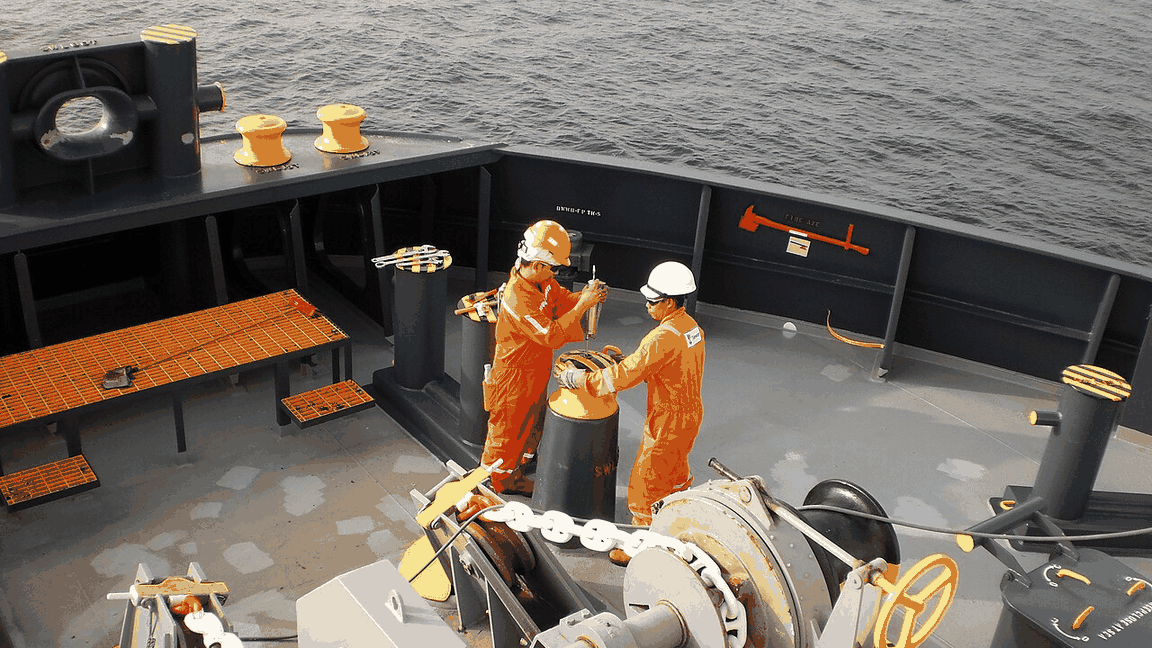
壳体温度升高 8℃、噪声抬高 3dB、背隙增大 1.5 弧分,出现任一信号就该换脂。
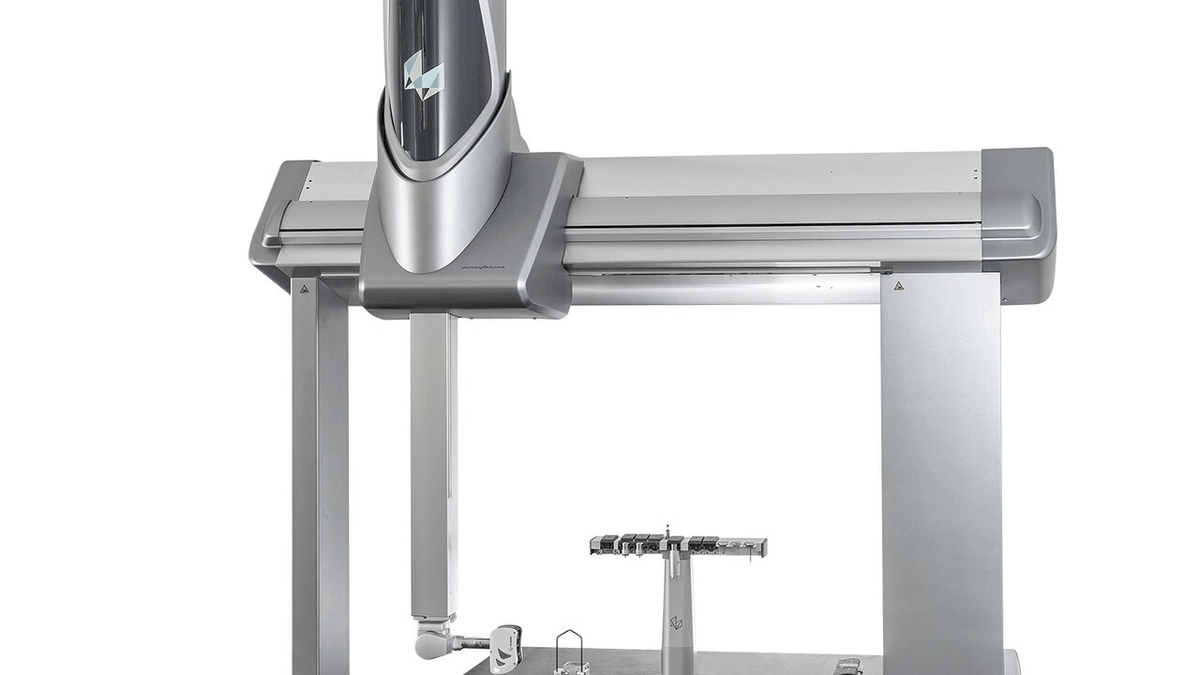
一次装夹、基准统一、温度补偿三步,把箱体同轴度稳定在 0.015mm 以内。